Путь материала
Катушка отдаёт нить. Подающие шестерни экструдера проталкивают её в хотенд — узел нагрева и плавления. Через отверстие сопла выходит расплав. Головка раскладывает его линиями, линии формируют слой, следующий слой ложится на предыдущий. Стол удерживает деталь, а обдув помогает расплаву закрепить форму.
Экструдер и хотенд — разные узлы. Экструдер создаёт подачу; хотенд нагревает. Засор сопла, проскальзывание шестерён и застрявшая катушка способны дать похожий симптом — недостаток материала, но требуют разных действий.
Слайсер переводит объёмную модель в траектории и команды принтера. Он определяет, где будут стенки, заполнение, поддержки, швы и смены материала. Принтер воспроизводит траектории; он не знает, какую часть изделия ты считаешь лицевой или какую нагрузку она должна выдержать.
Пять свойств, которые важно понять сразу
- Слоистость. На наклонных поверхностях видны ступеньки. Меньший слой уменьшает их высоту, но увеличивает число проходов.
- Направление прочности. Связь между слоями часто слабее непрерывных линий внутри слоя. Ориентация детали способна изменить результат сильнее, чем увеличение заполнения.
- Ограничение детализации. Маленький элемент должен превратиться в реальную траекторию. Сопло 0,4 мм не означает, что все детали имеют точность ровно 0,4 мм; и не гарантирует печать любого штриха меньшей ширины.
- Нагрев и охлаждение. Пластик меняет размеры при остывании. Тонкая высокая стенка и широкая плоская доска ведут себя по-разному.
- Нужна опора. Линия не может произвольно висеть в воздухе. Свесы опираются на предыдущие слои, мосты — на края, сложные участки — на временные поддержки.
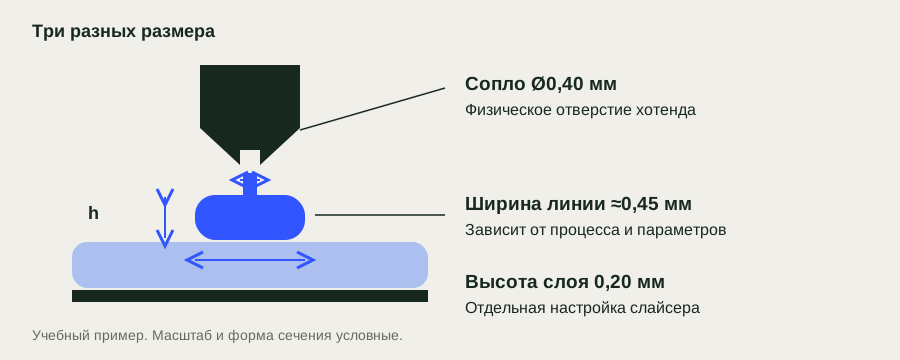
Высота слоя, ширина линии и диаметр сопла — три разных величины. Например, учебный профиль с соплом 0,4 мм и слоем 0,2 мм не меняет физический диаметр сопла. Переход на слой 0,12 мм улучшает вертикальную детализацию; для очень тонких символов может понадобиться сопло 0,2 мм.
Что FDM особенно хорошо делает
Размерные прототипы, коробки и органайзеры, сменные вставки, фишки, корпуса, держатели, малые серии с вариантами размеров и цветов. Конструкция легко меняется между партиями. Сложная форма иногда получается без дорогой оснастки.
Для крупных гладких предметов приходится учитывать время, швы сборки и отделку. Прозрачность, сравнимая с полированным акрилом, не получается автоматически из прозрачной катушки. Печатная кость не становится сбалансированной только потому, что имеет форму куба. Отдельные отрасли — пищевые изделия, медицинские применения и детали, от которых зависит безопасность, — требуют дополнительных требований и проверок.
Фотополимерная печать — другая технология: жидкая смола, засветка, промывка и дозасветка. Её мелкая детализация полезна для миниатюр, но материалы, обработка и организация рабочего места отличаются. P2S работает с филаментом, смолу в него не загружают.
Практика
Выбери фишку, маленькую коробку и шахматную фигуру. Для каждой запиши лицевую поверхность, предполагаемую нагрузку, допустимость видимых слоёв, способ соединения и условия использования. Нарисуй предполагаемую ориентацию на столе.
Результат: ты можешь объяснить, почему одна и та же форма в разных ориентациях печатается и ломается по-разному.